In fabricetis mundi termini " mechanica sheet metallum processus "Et terunt saepe inuicem, sed distinctos aditus repraesentant variis facultatibus, structurarum ac applicationibus sumptus." Discrimen inter schedam metalla fabriceti et signandi, est critica pro mechanicis, procuratione specialibus et productis excogitatoribus qui debent subtilitatem, volumen, et fiscales aequare. Utraque schedae metallicae planae incipiunt, eorum semitae signanter in instrumentis, multiplicitatibus et in ultimas partes producunt. Articulus hic praebet comparationem technicam altissimam, explorans nucleum principia, apparatum, factores et deliberationes quae unumquemque processum definiunt.
Distinctio fundamentalis in philosophia operationali consistit: impressio est summus velocitatis processus, mortuus agitatus, destinatus ad magna volumina aequalium partium producenda cum minima operante interventu, cum fabricatio circumplectitur flexibilem compositionem subtractionis et formandi technicae artis specimen pro mediis voluminibus et consuetudinibus geometriarum. Hic dux has differentias per multiplices dimensiones destruet, ab instrumentis sumptibus et temporibus ad materialia considerationes et operationes secundarias perducet, instruens te scientia ad iter faciendum in proximo consilio eligendo meliorem.
Ad differentias aestimandas, necessarium est primum singulas processus praecise definire. Sheet metallum stamping summus celeritas processus fabricandi est qui instrumento diurnariis et specialioribus instrumentis utitur, ut mori notus est, laminas metallicas planas in formas specificas transformare. Mora negativam desideratae partis imaginem continet, et prelum immensam vim habet ad secandum, flectendum, metallum in illam figuram uno ictu aut seriei ictuum formandam. Processus hic valde iterabilis est et milia partium per horas producere potest, eum faciens os magni voluminis productionis.
E contra, metallum fabrica significat latius genus artificiorum fabricandi quae secandum, curvum et metallum congregandum ad opus perfectum creandum. Dissimilis pompa, quae unico mori dicato innititur, fabricatio variis instrumentis utitur ut CNC laser caedens, trullas, turres pugnis, et statio glutinis premunt. Haec flexibilitas fabricatoribus permittit operari latius materias et crassitudines, implicatas 3D formas creare, et perplexum consilium incorporare mutationes sine necessitate ad distrahendas res pretiosas. Essentialiter impressio est modus specificus in majori universitate fabricationis, optimized pro velocitate et volumine, fabricatio autem est instrumentum versatile pro verbis et partibus complexis.
Praecipua differentia operationalis inter signandi et fabricandi in instrumento requiritur. Operationes circa versantur consuetudo perit quae sunt exquisita instrumenta ad unam partem destinata. Hi dies saepe implicati notas implicant ut pugnis, gubernatoribus, ac spoliatoribus ad multiplices operationes faciendas, ut vestis, penetratio et formatio - in uno presso ictu. Exempli gratia, progressus mori potest globum ferreum in bracteam finitae mutare rates per minutas 800 partes excedentes. Nihilominus haec celeritas gratuita venit: progressum mori potest 12 ad 20 septimanas accipere et alicubi constare ex $10,000 ad plus $ 100,000, quod impractical pro parvis currit vel prototypis facit.
Fabricatio autem, innititur versatili, programmabili instrumento. Frequentissima are CNC laser caedens and torcular ardua dumos . Laser caedentes utantur tigno summus Lorem ad intricatas figuras incisas e metallo schedae magna cum accuratione et sine necessitate instrumenti duri [citati: 8]. Torcular fregit tunc ferrum utitur et mori posuit ut schedam plana incisam in ultimam 3D geometriam flecteret. Quia hae machinae programmabiles sunt per fasciculos CAD, ex una parte in aliam commutans secundarum causa est, flexibilitatem singularem offerens. Exempli gratia, provisor servitus 4000-watt laser secare ad ferrum 1-inch, deinde torcular fregit cum 1,000 talentis capacitatis ad formandi partes gravissimas. Haec flexibilitas est signum consuetudo sheet metallum fabrica ut rapide prototyping et designandi iteratio.
Viability oeconomicus uniuscuiusque processus graviter dependet a volumine productionis et partis vitae. Timus in oeconomiis scalae excellit: instrumentorum initialium princeps collocatio amortizata est in numeroso partium numero, quae in ima per-unitate constat. Pro tabulis corporis automotivis, clausuras electronicarum consumptoriarum, et partium applicatio, ubi annui volumina 100,000 unitates excedere possunt, impressio certa propugnator manet. Processus etiam incredibiliter ieiunat, cum temporibus cycli in milliseconds mensuratur, qui laborem directe per partem gratuita minuit.
Fabricatio e contrario impedimentum inferiorem praebet ad ingressum. Cum nullo duro instrumento ad incidendum requiratur, consilium incipere potest cum obsidione minima upfront. Hoc facit oeconomice viable pro quantitatibus tam minore quam una vel duabus unitatibus pro prototypis, usque ad plura milia unitates. ] incepta. Dum per-unitas sumptus altior est quam typum ob tardiorem cyclum temporum et plurium manuum laborem, hoc saepe cinguli sublatis mortis sublatis eliminatione. Ad technologias emergentes, sicut processum origami fundatum schedae metallicae (OSM), studium invenit methodi fabricationis novae industriae consummationem minuere posse ab usque ad 94% et CO2 emissiones per 92% comparatae ad typhum traditum [citation:7][citation:12]. Hoc elucidat quomodo moderni sheet metallum vestibulum offerre potest sustineri commodis.
Clavis industriae regula pollicis: Quantitates sub 5,000 partium fabricatio fere semper magis cost-efficax est.Pro quantitates 10,000 partes excedentes, typice terunt electionem oeconomicam, praesertim propter tenui- ginem materiae.
Sub aspectu technico, uterque processus suas vires et limitationes inhaerens habet, quae partem designant influentiam. Pressio egregie proficit ad partes creando planas vel mediocriter formatas magna cum cura. Exempli gratia: fineblankingis, forma specialis calcationis, tolerantias tam strictas quam ±0.0005 pollices consequi potest ac partes teres, lappa-liberi acutas, saepe removens necessitatem secundae finitionis. Inpressere potest etiam ferreas vires altas et multiplices operationes in- morientes ut percutientes, conglutinantes, et glutino condensans, quid esset multi gradus conventus in unam lineam torcularis.
Fabricatio autem commodum tenet, cum fit ad 3D geometrias conficiendas profunda, complexa vel multum consuetudo. A CNC torcular ftegi, angulis accuratis anfractus creare potest, et instrumentis specialibus adhibitis, canales, cylindros, aliasque intricatas formas formare potest. Laser lignatores amplis materiis, ab aluminio molli ad Titanium durum, per crassitudines usque ad 1 digiti vel plus secare possunt. Fabricatio est etiam specimen partium quae coetus integrae requirunt, ut clausura quae uncis, cardinis, et lina insertis iuncta est. consuetudo metalli fabrica ubi processus ad certas rei speciem formari potest.
Electio inter fabricationem et acustionem est opportuna sententia multis factoribus adductus. Plurimum criticum est volumen productionis, sed aliae considerationes, ut genus materiale, partim multiplicitas, et tempus mercatum, aeque momenti sunt. Prototyping , ubi mutationes consilio crebrae et volumina iacent ; consuetudo sheet metallum fabrica clarus victor. Eius flexibilitas permittit fabrum cito iterari, formam, idoneum et probatum, sine pretio et tempore progressus mori.
Summus enim volumen productionis consiliorum maturarum est, saepe maxime sumptus efficax et constantis methodi impressio. Applicationes sicut partes chassis automotivae, partes in durum coegi, et connexiones electricae paene solum fabricatae sunt per typum propter necessitatem summae constantiae et minoris unitatis gratuitae. Sed malesuada non semper binaria. Multi metallum fabrica services solutiones hybridas offerunt, fabricando pro prototypo initiali seu instrumenti pontis humili-volumi, tum transitus ad figurandum semel consilium perficiendum et auget postulatum. Haec phased accessus periculum minuere et cash flow optimize potest.
Prima differentia est in instrumentis et in accessu. Timus utitur summus sumptus, mos perit ad alta volumina cito partium creare. Fabricatio flexibili, programmabili instrumento utitur ut laser latomos et dumeta premunt, eamque aptam in voluminibus inferioribus et in partibus consuetudinis conficiendo.
Fabricationem elige prototypa, productio media humilis (typice sub 10,000 partibus currit), vel cum pars tua complexam habet geometriam, quae multiplices operationes requirit sicut incisionem, inflexionem, et glutinum. Fabricatio etiam praeponitur cum consilium mutationes postulantur.
Ita, in altissimis voluminibus, humilitas per-unitas typum plerumque efficit viliorem, quamvis altae instrumentorum collocatio. Etiam punctus dissolutus variat, sed voluminibus 50,000 usque ad 100,000 partes excedentibus, plerumque optio oeconomica maxime stampa est.
Dum tempus materias densiores tractare potest, maxime frugi et efficax est pro tenuibus schedae, typice usque ad 1/4 inch. Ad laminas crassiores vel materias gravissimas, modos fabricandi sicut laser secans et torcular fregit formans aptiores [citation:10].
Utrumque processum altam praecisionem consequi potest. Fineblanking (ratio in modum) tolerantias ±0.0005 digitorum consequi potest. Subtilitas fabricatio utens CNC apparatu proprie potest habere pollices ±0.005, cum processibus quibusdam provectis tolerances arctius obtinendis.
Varietās exemplārium, ad necessitātēs explicātiōnis variārum regiōnum in mundō occurrendās.
Carbon ferro imbre-coated AE electrica box
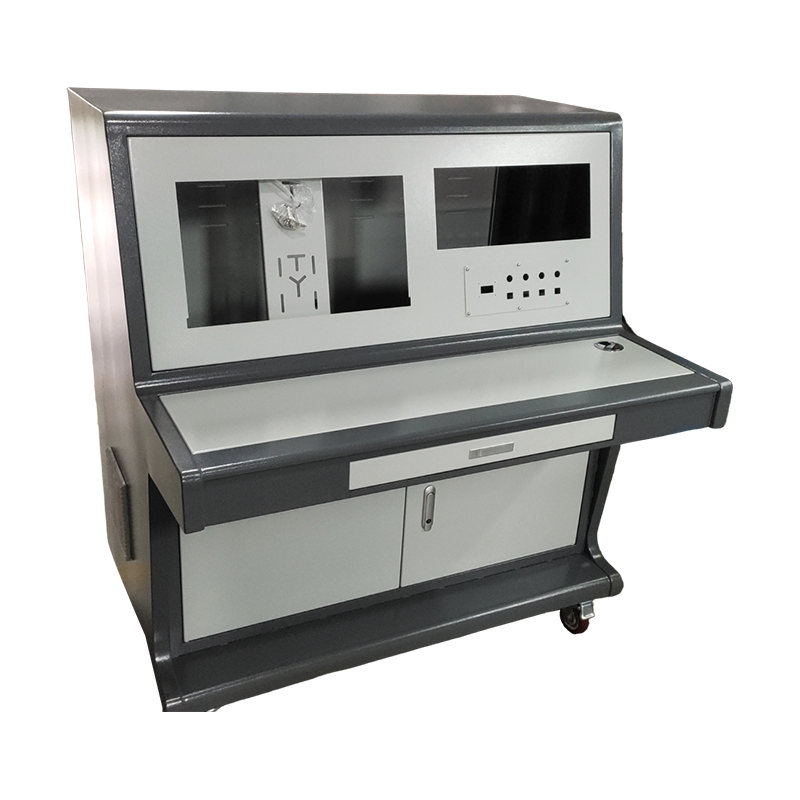
Non-vexillum carbonis ferro aspergine iactaret consuetudo scrinium
Non-vexillum nativus mobile imperium panel
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:2 Qida Road, No. 1 Shunqi Road, Yuqi Street, Huishan District, Wuxi City, Jiangsu Provincia, China